汽轮机油系统冲洗:颗粒度、流速与油膜安全的工程实践
在电力设备清洗领域,汽轮机油系统冲洗常被误解为"投运前过一遍油"的例行工序。事实上,这一环节直接决定机组投运后轴瓦寿命、调速系统响应速度乃至整套润滑油系统的长期稳定性。某发电集团 2023 年内部检修统计显示,因油质清洁度不达标引发的轴瓦温度异常与伺服阀卡涩事故,占汽轮机非计划停机原因的 17% 左右,而其中多数问题可追溯至基建期或检修期的冲洗工艺执行不到位。
污染物从哪里来:被低估的初期磨损风险
汽轮机油系统的污染源具有明显的阶段性。基建期以焊渣、氧化皮、砂粒和管道预制残屑为主;检修期则叠加密封件碎屑、纤维、金属磨粒以及油品氧化产物。这些颗粒的危害并非线性——轴承油膜厚度通常在 20~50μm 量级,而轴颈与轴瓦的配合间隙多在 0.3~0.6mm,粒径超过 10μm 的硬质颗粒一旦嵌入,即可能引发刮瓦,进而导致振动爬升。
实践中最容易被忽视的是"隐性污染":管道内壁附着的油泥与漆膜,静置时并不进入油流,一旦油温升高、流速变化便缓慢剥离,造成运行数月后清洁度反弹。
冲洗三要素:流速、油温、过滤精度
有效冲洗依赖三个参数的协同匹配,缺一不可。
- 流速:主管道油流速度一般需达到 1.5~2.0m/s 以上,使雷诺数进入紊流区(Re>4000),靠剪切力将管壁附着物剥离。层流状态下冲洗数十小时,效果往往不及紊流状态的数小时。
- 油温:控制在 50~60℃ 区间,通过降低粘度提升携污能力。温度过低携带不足,超过 70℃ 则加速油品氧化,得不偿失。
- 过滤精度:滤芯精度应逐级递进,从 100μm 依次更换至 50μm、20μm、10μm,终期使用 5μm 精滤。一次性使用高精度滤芯,往往在数小时内即被压差击穿,反而降低效率。
冲洗回路的搭建同样关键:需短接轴承进油口、旁通冷油器与滤网,避免污染物在死角沉积;在主油泵出口与油箱回油处加装临时滤网,形成可监测的闭环。
大流量冲洗与在线净化:两条技术路线
大流量冲洗通常借助临时泵组,将流量提升至额定值的 2~3 倍,配合间歇性"脉冲"操作——突然启停阀门制造压力波动,促使沉积物松动脱落。这种方式冲洗效率高,适合基建期新管道与大面积检修后的系统。
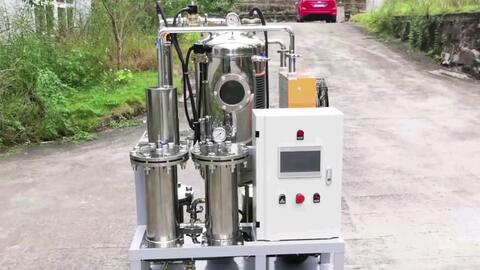
在线净化则侧重运行期的持续控制,依托真空滤油机、离心分离与吸附装置,同步脱除水分、气体与微细颗粒。对于已投运机组,在线净化可维持透平油、抗燃油的清洁度在稳定区间,是延长换油周期的有效手段。两种方式并非替代关系,实际工程中常组合使用:先大流量冲洗打通系统,再以在线净化收口。
EH 抗燃油系统的特殊约束
EH 油系统使用磷酸酯抗燃油,其冲洗要求与矿物型润滑油差异显著。磷酸酯对水分与氯离子极为敏感,水解后酸值上升,进而腐蚀伺服阀;同时其电阻率需维持在 6×10⁹Ω·cm 以上,否则易产生电化学腐蚀。因此冲洗介质的选择、临时管路的洁净度、以及冲洗后残液的置换检测,都必须单独制定方案。抗燃油系统一般要求清洁度达到 NAS 5 级,高于主油系统的 NAS 6~7 级。
验收不只看颗粒计数
清洁度等级的判定通常依据 ISO 4406 或 NAS 1638,通过颗粒计数器取样分析。但仅凭单一指标存在盲区,完整的验收还应包括:滤网称重法检查残留物质量、油品理化指标(酸值、水分、击穿电压)、以及系统各死角的定点取样。
某 600MW 超临界机组曾出现这样的情况:颗粒计数连续三次达标,但试运阶段伺服阀仍出现卡涩,最终查明是冲洗后未彻底置换的清洗剂残留导致油品酸值偏高。这一案例说明,汽轮机油系统冲洗是一项过程控制工作,参数、记录与取样点设计共同决定最终质量。
润达电力清洗长期服务于电厂油系统冲洗与净化作业,覆盖汽轮机油系统冲洗、润滑油系统冲洗、EH 油系统冲洗、抗燃油净化及透平油在线净化等场景,作业流程参照 DL/T 571 与 GB/T 7596 相关要求执行,注重过程数据留存与验收可追溯。